Tel. 00 34 943 493 117

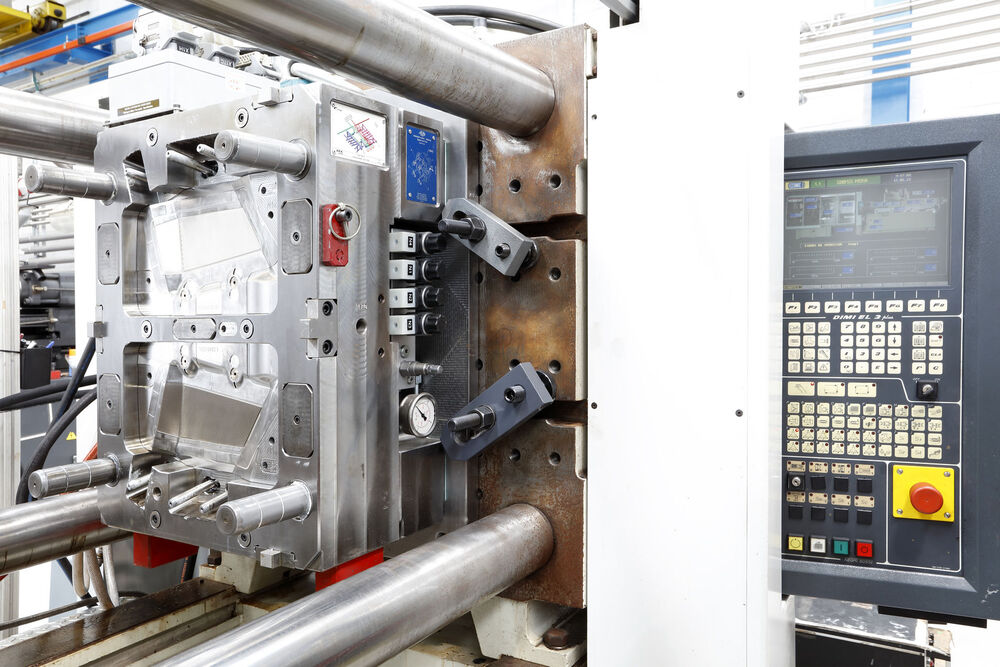
Chez Diker, nous avons installé une nouvelle presse à injecter électrique Toyo Si-230-7 dans notre usine d’Oiartzun, au Gipuzkoa. Cet investissement poursuit deux objectifs : augmenter notre capacité de production et intégrer des périphériques qui automatisent une partie du processus d’injection plastique. Nous disposons ainsi de plus de volume et de cycles plus stables, et nous pouvons mieux respecter les délais de chaque projet.

Une presse électrique Toyo pour augmenter notre capacité de production

La Si-230-7 vient compléter nos moyens de production, qui couvrent des forces de fermeture de 25 à 485 tonnes. Pour les petites pièces et la micro-injection plastique, nous disposons de presses électriques de faible tonnage. La nouvelle Toyo se situe dans la tranche de tonnage moyen et renforce précisément la zone où se concentre une bonne partie de notre production en série.

Concrètement, nous pouvons prendre en charge davantage de projets sans saturer les autres presses, mieux répartir la charge entre les références et planifier les moyennes et grandes séries avec plus de marge.

La Si-230-7 appartient à la Série 7, la dernière génération de presses à injecter 100 % électriques de Toyo, présentée en 2025.

Périphériques et automatisation dans la production en série de pièces en plastique

L’autre raison de cet investissement, ce sont les périphériques. La Si-230-7 nous permet d’intégrer des systèmes d’extraction et de manipulation des pièces, et d’automatiser des opérations qui demandaient jusqu’ici davantage d’interventions manuelles.

L’automatisation de ces tâches a un effet direct sur la production. Chaque cycle se répète à l’identique, les variations entre lots diminuent et le processus devient plus prévisible. Pour le client, cela se traduit par des pièces en plastique plus homogènes tout au long de la série.

Les avantages d’une presse à injecter électrique

Contrairement à une presse hydraulique, une presse électrique actionne chaque axe à l’aide de servomoteurs. Cette différence technique a des conséquences concrètes sur la pièce injectée.

Précision et répétabilité. Le contrôle de la vitesse, de la pression et de la position est plus fin et reste constant d’un cycle à l’autre. La Série 7 ajoute un système qui ajuste les paramètres de la presse en fonction de la viscosité de la matière, pour que le processus reste stable même si le lot de matière première change.

Une consommation d’énergie réduite. La presse ne consomme de l’énergie que lorsqu’elle est en mouvement et récupère en plus de l’énergie à chaque cycle. Selon le fabricant, l’économie dépasse 80 % par rapport à une presse hydraulique.

Un environnement de travail plus propre. Sans circuit d’huile hydraulique, il n’y a aucun risque de fuite, la maintenance est plus simple et l’atelier subit moins de bruit et de chaleur.

Pièces en plastique sur mesure : ce que votre projet y gagne

Une capacité de production accrue se traduit par des délais plus courts et plus de souplesse pour intégrer de nouveaux projets ou augmenter des séries en cours. L’automatisation par périphériques apporte de la stabilité, et la technologie électrique, une précision pièce après pièce.

Tout cela s’ajoute à notre façon de travailler : nous analysons la pièce en DFM dès le départ, nous fabriquons les moules dans nos installations et nous produisons en série avec un contrôle qualité à chaque étape. Découvrez notre processus de fabrication de pièces en plastique sur mesure.

Diker, entreprise d’injection plastique au Gipuzkoa depuis plus de 40 ans

Nous sommes une entreprise familiale qui compte plus de quatre décennies d’expérience en injection plastique et en fabrication de moules. Depuis Oiartzun, nous travaillons pour des clients des secteurs de l’électronique, du médical, de l’automobile, de l’alimentaire et de l’industrie en général. Investir dans nos équipements fait partie de notre conception du métier : améliorer nos moyens pour continuer à répondre à chaque projet.

Si vous recherchez une entreprise d’injection plastique capable de prendre en charge votre prochaine série, parlez-nous de votre projet.

Les pièces en contact avec des aliments ne laissent aucune place à l’improvisation. Le matériau doit être apte au contact alimentaire, le procédé doit maîtriser les particules et la pièce doit fonctionner cycle après cycle dans une machine en production. Dans les machines de l’industrie de la viande, les composants subissent en plus un usage continu et des exigences d’hygiène très strictes.

Dans ce projet, notre client devait industrialiser un peigne, également appelé berceau, pour une machine d’embossage. Il disposait du modèle 3D de la pièce finale et devait la transformer en une pièce fabricable en série par injection. Nous vous expliquons comment nous l’avons fait, de la reconception à la première production.

Le défi : industrialiser une pièce pour machine alimentaire

Le peigne est un composant des machines de charcuterie qui maintient et guide le produit pendant le processus. Le client avait défini la géométrie, mais cette conception n’était pas pensée pour le moulage par injection.

Le projet posait trois exigences :

  • Reconcevoir la pièce pour pouvoir l’injecter en série sans perdre sa fonction.
  • Injecter dans un environnement avec contrôle des particules dans les zones d’injection et de déchargement.
  • Fabriquer sous registre sanitaire, comme l’exigent les matériaux en contact avec les aliments.

Reconception DFM : de la pièce finale à une pièce fabricable

Notre bureau technique a repris le 3D de la pièce finale et l’a revu selon des critères DFM, de conception pour la fabrication. L’objectif était de conserver la fonction du peigne et d’adapter sa géométrie au procédé d’injection.

Les points travaillés ont été :

  • Les angles de dépouille, pour que la pièce sorte du moule sans effort ni marque.
  • Les tolérances de retrait, ajustées au comportement du matériau lors du refroidissement.
  • La révision des épaisseurs, pour éviter retassures et déformations.
  • Les nervures, pour rigidifier la pièce sans augmenter l’épaisseur de paroi.

Une équipe de spécialistes en conception de produits et de moules d’injection thermoplastique, en polymères et en injection a travaillé sur le projet. Détecter ces ajustements avant d’usiner l’acier permet d’éviter des modifications coûteuses du moule par la suite.

Un moule d’injection pensé pour le PA66 alimentaire

Le matériau retenu est le PA66 alimentaire, un polyamide également connu sous le nom de nylon 66. C’est l’un des plastiques techniques les plus utilisés pour les composants mécaniques grâce à sa résistance mécanique et à l’usure. Dans sa version alimentaire, il est apte au contact avec les aliments.

Nous avons conçu et fabriqué les moules d’injection dans nos installations : un pour le peigne et un autre pour la pièce complémentaire de l’ensemble.

Matériaux du moule

  • Dans le moule du peigne, les parties fixe et mobile sont en acier FASTCOOL 10 prétraité, un acier spécial qui dissipe la chaleur. Le refroidissement de la pièce est ainsi plus uniforme et le cycle plus stable.
  • Dans le moule de la pièce complémentaire, les parties fixe et mobile sont en acier 1.2311.
  • Les inserts des deux moules sont en acier 1.2344 trempé, plus résistant à l’usure.

Finition

Les surfaces du moule ont un polissage industriel fin, qui se reporte sur la pièce et facilite son nettoyage dans la machine du client.

Injection avec cabine HEPA et registre sanitaire

La production est réalisée sur une presse à injecter Negri Bossi équipée d’une cabine à deux filtres HEPA. La cabine contrôle les particules dans la zone d’injection et dans celle de déchargement, là où la pièce est la plus exposée.

Le procédé est complété par des périphériques d’automatisation : alimentation automatique en matière, convoyeur à bande pour le déchargement et un responsable produit qui supervise la fabrication.

Le tout sous notre registre sanitaire, numéro d’inscription 39.005719/SS, et notre certification ISO 9001:2015, qui inclut la fabrication de pièces en plastique par injection pour l’industrie alimentaire.

De 1 000 unités de validation à une série de 10 000 par an

Le projet a suivi une montée en échelle par phases. Nous avons d’abord fabriqué 1 000 unités pour que le client valide la pièce sur sa machine alimentaire. Une fois la validation obtenue, nous sommes passés à la première fabrication en série, de 10 000 unités par an.

Cette montée en échelle permet de vérifier le comportement réel de la pièce avant d’engager de gros volumes, et d’ajuster ce qui est nécessaire avec le moule déjà en service.

Diker, plus de 40 ans d’injection plastique au Gipuzkoa

Depuis notre usine de 2 000 m² à Oiartzun, au Gipuzkoa, nous travaillons avec des forces de fermeture de 25 à 485 tonnes et fabriquons des pièces de 0,1 g à 1,6 kg. Nous maîtrisons tout le processus : reconception DFM, fabrication de moules et injection en série.

Pour le secteur de l’alimentation, nous proposons du plastique alimentaire injecté sous registre sanitaire et avec contrôle des particules. Si vous recherchez une entreprise d’injection plastique pour votre prochain projet, dites-nous ce dont vous avez besoin.

Dans un projet de microinjection plastique pour l'électronique, le passage de l'idée initiale à la production en série suit plusieurs étapes techniques qui conditionnent le coût, les délais et la qualité finale de la pièce. Des composants comme ceux qui entrent dans la fabrication de serrures électroniques ou d'autres mécanismes de petite taille exigent des tolérances serrées et des processus de fabrication maîtrisés dès la première esquisse, car le moindre écart peut affecter le montage ou le fonctionnement de l'ensemble. Nous passons en revue les étapes suivies par un projet de ce type chez Diker, usine d'injection plastique à Oiartzun (Gipuzkoa) forte de plus de quatre décennies d'expérience dans la fabrication de pièces pour l'électronique, l'automobile, le médical et l'alimentaire.


Étude de faisabilité et analyse DFM

Tout projet démarre à partir du prototype ou du cahier des charges fourni par le client. À ce stade, le bureau d'études de Diker évalue le projet et élabore un rapport DFM (Design for Manufacturing) qui examine la conception de la pièce avant la fabrication du moule. L'objectif est de détecter les géométries difficiles à injecter, les épaisseurs irrégulières ou les zones à risque susceptibles de générer des retassures, des bavures ou des problèmes de démoulage. Pour les pièces destinées à l'électronique, cette analyse est particulièrement importante lorsque la pièce accueille des composants électroniques, doit s'emboîter avec précision dans un ensemble déjà défini, ou nécessite des inserts métalliques. Le rapport DFM permet d'anticiper ces problèmes, d'ajuster la conception avec le client et de réduire les reprises et les imprévus en production, minimisant ainsi les coûts avant d'engager la fabrication du moule.


Conception et fabrication du moule

Une fois la conception validée, le moule d'injection est défini : nombre d'empreintes, système de refroidissement, type d'acier et éléments tels que des inserts à changement rapide lorsque le projet l'exige. Pour les pièces de microinjection destinées à l'électronique, la précision du moule conditionne directement la répétabilité des cotes critiques, ce qui implique un suivi étroit entre le bureau d'études et l'atelier à cette étape. Diker accompagne également les projets partant d'un prototype de moule, avec étude de faisabilité et conseil technique personnalisé, avant de passer à la fabrication définitive du moule de production.


Pré-série : une validation avant la production

Avant de lancer la production en série, une pré-série est fabriquée : un lot réduit de pièces produit avec le moule définitif, dans des conditions aussi proches que possible de la production réelle. Cette étape permet de vérifier que la pièce respecte les cotes et tolérances spécifiées, de valider le matériau (en électronique, il s'agit généralement de thermoplastiques techniques offrant des propriétés d'isolation ou de résistance mécanique adaptées) et d'ajuster les paramètres d'injection avant le démarrage en série. C'est aussi le moment où le client peut tester la pièce dans son propre ensemble ou dispositif, la monter avec les autres composants électroniques et détecter les ajustements éventuels avant d'engager le volume complet de la commande.


Production en série et traçabilité

Une fois la pré-série validée, le projet passe en production en série. Diker dispose de 9 machines d'injection et travaille sous certification ISO 9001:2015, ce qui garantit la traçabilité et le contrôle qualité de chaque lot fabriqué. Pour le secteur électronique, cet aspect est particulièrement important pour les pièces qui font partie de systèmes plus vastes, où le moindre écart sur une pièce peut affecter le fonctionnement de l'ensemble. Le suivi continu du processus, avec contrôle des paramètres d'injection et enregistrement par lot, permet de maintenir la répétabilité pièce après pièce sur l'ensemble de la série, même pour des productions à volume élevé.


Un seul fournisseur pour tout le processus

L'avantage de disposer d'un même fabricant à toutes les étapes, du rapport DFM à la production en série, réside dans la cohérence technique : la même équipe qui a conçu le moule connaît l'historique du projet et peut résoudre les incidents plus rapidement que si plusieurs fournisseurs intervenaient.


Chez Diker, bureau d'études, usinage et production travaillent sous un même toit à Oiartzun, ce qui facilite cet accompagnement dans les projets de microinjection plastique pour l'électronique, du développement du produit jusqu'à la livraison des pièces en série, avec un interlocuteur unique tout au long du processus.

Dans la fabrication de pièces plastiques destinées au secteur médical, l'environnement de production est aussi déterminant que le moule lui-même ou le matériau choisi. Les pièces de classe 1, les composants de dispositifs médicaux ou les implants exigent un contrôle strict des particules et de la contamination, de l'injection jusqu'à l'emballage. C'est pourquoi disposer d'une production en salle blanche ISO 7 constitue, dans de nombreux projets médicaux, une exigence de départ et non une option supplémentaire, ce qui conditionne aussi bien la conception de la pièce que le choix du fabricant.


Une salle blanche ISO 7 est un environnement de production soumis à un contrôle environnemental strict : filtration de l'air par filtres HEPA, renouvellements d'air constants et limites définies de particules en suspension par mètre cube, conformément à la norme ISO 14644-1. Dans ce type d'installation, l'injection, la manipulation et l'emballage des pièces s'effectuent dans des conditions très différentes de celles d'une usine de production conventionnelle, ce qui minimise le risque de contamination croisée. À la différence d'un atelier d'injection standard, l'accès y est contrôlé, le personnel suit des protocoles spécifiques de tenue et d'hygiène, et des contrôles périodiques des particules sont réalisés pour vérifier que l'environnement reste conforme aux paramètres exigés.


Pourquoi une salle blanche est indispensable dans les projets médicaux

Dans les dispositifs médicaux, la moindre particule ou le moindre micro-organisme introduit pendant la fabrication peut compromettre la sécurité du produit final, en particulier pour les pièces en contact direct avec le patient ou avec des fluides corporels. La production en salle blanche ISO 7 permet de fabriquer des pièces de classe 1, voire des implants, où la marge d'erreur en matière de contamination est quasiment nulle. Sans ce contrôle environnemental, de nombreux projets médicaux ne seraient tout simplement pas viables du point de vue réglementaire, indépendamment de la qualité du moule ou du matériau utilisé. Cela influence également le choix des matériaux : les thermoplastiques de grade médical utilisés doivent être compatibles avec les procédés de stérilisation ultérieurs, un aspect à évaluer dès la phase de conception.


Traçabilité et certification, un binôme inséparable

La salle blanche ISO 7 ne fonctionne pas de manière isolée : elle doit s'accompagner d'un système de gestion de la qualité certifié. La certification ISO 9001:2015 et, chez Diker, l'enregistrement sanitaire propre (n° 39.005719/SS) garantissent que chaque lot de production soit documenté et traçable, une exigence courante lors des audits des clients du secteur médical. Cette traçabilité couvre l'ensemble du processus, de la matière première jusqu'à la pièce finie, y compris les paramètres d'injection de chaque lot, ce qui permet de répondre avec des données précises en cas d'incident ou d'audit, sans dépendre d'enregistrements incomplets ou de processus non documentés.


Pré-série : une validation renforcée dans les secteurs réglementés

Dans les projets médicaux, la phase de pré-série revêt une importance particulière. Avant de lancer la production en volume, un lot réduit est fabriqué dans les mêmes conditions de salle blanche que celles de la production finale, afin de confirmer que la pièce conserve sa stabilité dimensionnelle et que le processus est reproductible. Dans des secteurs réglementés comme le médical, cette validation doit être démontrée et documentée avant d'industrialiser le projet, car tout ajustement effectué après l'approbation de la pré-série implique de revalider l'ensemble du processus, avec les conséquences que cela entraîne sur les délais et les coûts du projet.


Un processus maîtrisé du début à la fin

L'avantage de travailler avec un fabricant qui intègre bureau d'études, rapport DFM, fabrication du moule, production en salle blanche ISO 7 et contrôle qualité au sein d'un même processus, c'est que la traçabilité et le contrôle environnemental sont maintenus depuis le prototype jusqu'à la pièce en série, sans dépendre de la coordination entre plusieurs fournisseurs. Pour un projet médical, où chaque étape doit être justifiable auprès d'un client ou d'un organisme réglementaire, cet accompagnement continu réduit le risque d'incidents, facilite la documentation technique exigée par le secteur et accélère la réponse à toute révision ou audit ultérieur.


Si votre projet médical nécessite une production en conditions de salle blanche, le point de départ est toujours un rapport DFM permettant d'évaluer la faisabilité de la pièce avant d'engager le moule et la production, évitant ainsi des ajustements coûteux dans les phases plus avancées du projet.

La microinjection plastique exige un niveau de précision qui ne tolère pas les mêmes marges d'erreur que l'injection plastique conventionnelle. Lorsque le poids de la pièce se mesure en milligrammes et que les tolérances s'ajustent au centième de millimètre, toute décision de conception qui passerait inaperçue en injection standard se traduit ici directement par des pièces défectueuses, des moules endommagés ou des cycles de production instables. Nous passons en revue les erreurs qui compromettent le plus fréquemment un projet de microinjection avant même que la pièce n'atteigne la production.


Épaisseurs de paroi et angle de dépouille : les deux erreurs géométriques les plus fréquentes

Sur des pièces de petite taille, une épaisseur de paroi mal calculée ne génère pas seulement des retassures ou des déformations, comme ce serait le cas sur une pièce conventionnelle : elle peut carrément empêcher le remplissage complet de l'empreinte. La viscosité de la matière se comporte différemment à cette échelle, et des épaisseurs non uniformes provoquent des fronts de matière déséquilibrés, laissant des zones non remplies ou des lignes de soudure visibles. La conception doit partir d'épaisseurs constantes et adaptées à la matière, et non des habitudes héritées de pièces de plus grande taille.


L'angle de dépouille est probablement l'aspect le plus souvent négligé, et il est généralement lié au même problème de fond : concevoir sans tenir compte de l'échelle réelle de la pièce. Sur des géométries de grande taille, un angle insuffisant se traduit par de la friction et de l'usure ; sur des pièces microinjectées, il empêche directement le démoulage ou provoque des microfissures. Plus la pièce est petite, plus chaque dixième de degré prend de l'importance, et il n'est pas rare que des géométries conçues sans ce critère en tête s'avèrent tout simplement impossibles à fabriquer sans reprendre le modèle depuis le début.


Concevoir sans connaître les composants d'un moule d'injection ni valider les tolérances réelles

Il est fréquent que la conception de la pièce soit menée de façon isolée, sans tenir compte des composants du moule d'injection qui vont conditionner sa fabrication : système d'alimentation, éjection, refroidissement et plan de joint. En microinjection, c'est particulièrement critique car l'espace disponible pour ces éléments est minimal. Un point d'injection mal positionné, par exemple, peut laisser une marque inacceptable sur une pièce où il n'y a aucune marge pour la dissimuler, ou générer des tensions qui déforment la géométrie au refroidissement.


À cette erreur s'ajoute souvent une autre, liée : appliquer des critères de tolérance génériques sans les confronter à ce que le procédé peut réellement garantir. Le retrait de la matière à cette échelle ne se comporte pas de façon linéaire par rapport à des pièces plus grandes, et concevoir avec des tolérances théoriques, sans étude préalable de retrait et de répétabilité, est l'une des causes les plus courantes de rejet lors des premiers essais moule. Ces deux problèmes, géométrie du moule et tolérances, ont la même origine : des décisions de conception prises sans connaissance technique du mode de fabrication de la pièce.


Traiter la conception des moules d'injection plastique comme une phase indépendante

L'erreur de fond qui explique généralement toutes les précédentes est de traiter la conception produit et la conception des moules d'injection plastique comme deux phases déconnectées. Lorsque l'équipe qui développe la pièce ne dialogue avec le fabricant du moule qu'une fois la conception déjà figée, les corrections arrivent tard et coûtent bien plus cher : modifier un acier déjà usiné n'a rien de comparable à ajuster un modèle 3D.


Une analyse DFM en amont permet de détecter directement sur le modèle les problèmes d'épaisseur, de dépouille, de positionnement du point d'injection et de tolérances avant de passer à l'usinage, réduisant drastiquement le nombre d'itérations nécessaires en phase d'essais. Dans les projets de microinjection, où le coût de chaque correction est proportionnellement plus élevé que sur des pièces conventionnelles, cette validation préalable n'est pas une étape optionnelle mais bien la différence entre un développement maîtrisé et un développement qui s'éternise par essais-erreurs.


Diker : fabrication de pièces plastiques sur mesure, y compris en microinjection

Chez Diker, nous fabriquons des pièces plastiques depuis plus de quarante ans, et nous disposons d'une capacité spécifique en microinjection pour les projets où la précision ne tolère aucune marge d'erreur. Notre équipe technique intervient dès la phase de conception, avec des études DFM qui anticipent les erreurs décrites ci-dessus avant le passage à l'usinage, aussi bien pour des développements de pièces plastiques sur mesure que pour des productions déjà industrialisées.


Nous accompagnons des secteurs aux exigences très différentes, comme l'électronique et le médical, ce dernier s'appuyant sur une production en salle blanche ISO 7 pour des pièces de classe 1 et des implants. Notre site d'Oiartzun (Gipuzkoa) réunit bureau d'études, usinage et production sous un même toit, ce qui nous permet d'accompagner chaque projet de microinjection plastique du prototype à la série, sans dépendre de tiers à aucune étape du processus.

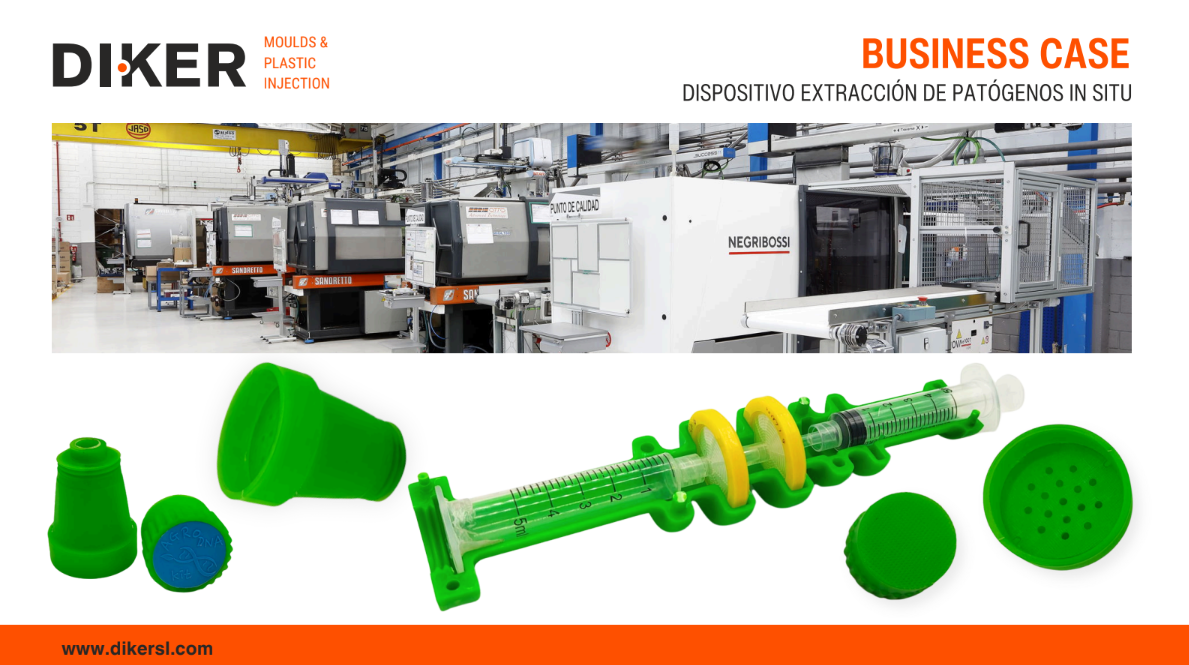
La fabrication de pièces plastiques par injection est l'un des procédés les plus efficaces et polyvalents pour produire des composants en série avec une grande précision. Dans cet article, nous vous expliquons comment Diker, spécialiste de l'injection plastique au Guipuscoa (Gipuzkoa) fort de plus de quarante ans d'expérience, a piloté l'industrialisation complète d'un dispositif innovant d'extraction d'agents pathogènes in situ destiné aux secteurs agroalimentaire et agricole.

Le défi : transformer un prototype en PLA en un produit fabricable en série

Le client s'est présenté chez Diker avec un prototype fonctionnel réalisé par impression 3D en PLA. Si cette méthode est idéale pour valider un concept dans les premières phases, elle n'est pas viable dès lors que l'objectif est une production industrielle en série. Le passage du prototype au produit industrialisé implique d'adapter les géométries, de sélectionner les matériaux adéquats, d'optimiser les procédés et de garantir la répétabilité et la qualité de chaque unité produite.

Le projet comportait par ailleurs une exigence environnementale clé : utiliser du polypropylène recyclé (PP) comme matériau de base, en cohérence avec les exigences réglementaires actuelles et la demande croissante de solutions durables dans l'industrie du plastique.

La solution de Diker : la conception pour la fabrication (DFM) appliquée à l'injection plastique

Diker a abordé le projet dès le premier jour selon une méthodologie de Design for Manufacturing (DFM), une approche qui consiste à concevoir le produit en pensant, dès le départ, à la manière dont il sera fabriqué. Ce processus de coconception a réuni le bureau d'études et des spécialistes des moules, des polymères et de l'injection plastique.

Les décisions techniques clés de cette reconception ont porté sur les points suivants:

  • adaptation de la géométrie des pièces pour faciliter l'écoulement de la matière lors de l'injection ;
  • définition stratégique des points d'entrée de la matière afin d'éviter déformations et défauts de surface ;
  • optimisation des épaisseurs et des structures internes pour garantir résistance et fonctionnalité ;
  • sélection des finitions de surface adaptées aux exigences esthétiques et fonctionnelles de chaque pièce ;
  • positionnement du point d'injection à l'extrémité — s'agissant de géométries allongées — pour éviter que la pièce ne se déforme (gauchissement) pendant le processus.

Conception et fabrication des moules d'injection plastique : précision et durabilité

L'un des éléments les plus critiques du projet a été la conception et la fabrication des moules d'injection plastique. Le dispositif se compose de six pièces différentes, ce qui a nécessité le développement de plusieurs moules sur mesure afin de garantir une précision maximale pour chacune d'elles.

Matériaux des moules

Des aciers spécifiques ont été sélectionnés pour garantir durabilité et précision :

  • acier 1.2311 pour les parties fixe et mobile du moule ;
  • aciers 1.2210 et 1.1270 pour les composants nécessitant une résistance à l'usure accrue.

Finitions de surface

Des surfaces polies à l'intérieur des pièces ont été combinées à des finitions texturées par érosion (VDI 26) à l'extérieur, obtenant ainsi le juste équilibre entre fonctionnalité et esthétique finale.

Solutions techniques avancées

  • systèmes de tiroirs (coulisseaux) facilitant le démoulage des géométries complexes ;
  • guides inclinés permettant de libérer des formes qui, autrement, resteraient prisonnières du moule ;
  • systèmes d'injection contrôlée par « robinet » pour diriger précisément le flux de matière fondue.

Capacités industrielles de Diker : une infrastructure d'injection plastique haute performance

La fabrication a été réalisée dans l'usine de Diker, sur le polígono Ugaldetxo à Oiartzun (Gipuzkoa), qui dispose d'une infrastructure industrielle complète dédiée à l'injection plastique de précision :

  • machines électriques et hydrauliques offrant des forces de fermeture comprises entre 25 et 485 tonnes ;
  • systèmes automatisés d'alimentation en matière garantissant la constance du procédé ;
  • robots de manipulation des pièces permettant de réduire le temps de cycle et le risque de défauts ;
  • doseurs de colorants permettant de personnaliser l'aspect final des pièces.

Les pièces produites pesaient entre 8 et 40 grammes, pour des dimensions d'environ 180 × 30 × 30 mm. La production a été réalisée sur une presse Toyo 100, particulièrement adaptée à ce type de composants.

Gestion intégrale du projet : un interlocuteur unique, de la conception à la production

L'un des principaux atouts différenciants de Diker a été la gestion intégrale du processus d'industrialisation. Le client a bénéficié, à chaque étape, d'un interlocuteur technique unique qui a coordonné l'ensemble des phases : de la reconception selon les critères DFM jusqu'à la livraison de la pré-série d'environ 1 000 unités.

Ce mode de fonctionnement apporte des avantages clairs : réduction significative des délais de développement et de mise en production, meilleure cohérence entre la conception du produit et les exigences du procédé de fabrication, contrôle qualité intégral à chaque étape du projet, et respect des délais grâce à une planification coordonnée.

Plus de 40 ans d'expérience en injection plastique au Guipuscoa

Diker est une référence de la fabrication de plastique par injection au Guipuscoa (Gipuzkoa), avec plus de quarante ans d'expérience. Sa capacité à travailler avec une grande variété de polymères — y compris des matériaux recyclés — et sa maîtrise du processus complet (conception du moule, optimisation DFM, injection et contrôle qualité) en font le partenaire idéal pour des projets d'industrialisation exigeants.

L'entreprise travaille avec des clients issus de secteurs aussi divers que l'automobile, l'électronique, le médical et l'agroalimentaire, en proposant des solutions sur mesure alliant précision technique, durabilité et efficacité de production.

Derrière chaque pièce injectée se cache une décision qui conditionne tout ce qui suit : la conception et la construction du moule. Dans une usine d'injection plastique, le moule n'est pas un outil parmi d'autres, c'est l'actif qui détermine la géométrie de la pièce, sa répétabilité sur des milliers de cycles et une bonne partie du coût final du projet. Comprendre comment se fabrique un moule d'injection plastique aide à anticiper les délais, à éviter des reprises coûteuses et à prendre de meilleures décisions de conception avant que la pièce n'arrive en production.

Conception DFM : le point de départ de tout moule d'injection plastique

Tout projet démarre par une analyse DFM, sigle correspondant à la conception pour la fabrication, du modèle 3D de la pièce. Cette phase permet d'examiner les épaisseurs de paroi, les angles de dépouille, les lignes de joint, les zones à risque de retassure ou de déformation, et de valider la faisabilité de la géométrie avec les procédés d'usinage disponibles. Une bonne analyse DFM à ce stade évite que des problèmes de conception n'apparaissent en phase d'essais. C'est une étape préalable à l'injection absolument déterminante, car la corriger à des stades ultérieurs implique de modifier le plan initial, avec à la clé des semaines de délai perdues.

À partir de là, l'architecture du moule est définie : nombre d'empreintes, type de canal d'alimentation (froid ou chaud), système de refroidissement et mécanisme d'éjection de la pièce. Ces décisions ne sont ni arbitraires ni précipitées : elles peuvent conditionner le cycle d'injection, la qualité de surface et la durée de vie de l'outillage.

Usinage dans une usine de moules d'injection plastique

Une fois la conception validée, place à la fabrication physique du moule. Les empreintes et les noyaux sont généralement usinés par fraisage CNC de haute précision et par électroérosion, sur des aciers sélectionnés en fonction du volume de production prévu et du type de plastique à injecter. C'est là qu'une usine de moules d'injection plastique expérimentée fait la différence : la tolérance dimensionnelle, l'état de surface et le choix des inserts sont des décisions techniques qui ont un impact direct sur la pièce finale.

Pour les projets nécessitant des changements de format ou de courtes séries de variantes, des inserts à changement rapide sont intégrés, permettant de modifier certaines zones du moule sans remplacer l'ensemble. C'est une solution qui réduit l'investissement lorsque le client a besoin de plusieurs références sur une même base de moule.

Comment se fabrique un moule d'injection : assemblage et essais

Une fois les composants usinés, le moule complet est assemblé : plaques, colonnes de guidage, système de refroidissement, éjecteurs et canaux d'alimentation. L'ajustement mécanique est critique à ce stade : le moindre défaut d'alignement se traduit par des bavures, des lignes de joint visibles ou une usure prématurée.

L'étape suivante est l'essai du moule sur une presse à injecter réelle. On y valide le remplissage de l'empreinte, on ajuste les paramètres du procédé (pression, température, temps de refroidissement) et on contrôle les premières pièces par rapport au plan et aux tolérances exigées. Il est fréquent que cette phase révèle des réglages fins à effectuer, des reprises d'acier, un polissage complémentaire ou une modification des points d'injection, avant de donner le feu vert pour la pré-série.

De la pré-série à la production en série

Une fois la validation franchie, une pré-série est lancée afin de confirmer la répétabilité du procédé en conditions réelles avant le démarrage de la production en volume. Cette phase est particulièrement importante dans les secteurs réglementés, comme le médical ou l'agroalimentaire, où la traçabilité et la stabilité dimensionnelle doivent être démontrées avant l'industrialisation définitive.

C'est ce niveau de rigueur qui permet de monter en cadence sans mauvaise surprise : un moule bien conçu et bien construit est celui qui génère le moins d'incidents sur les premiers milliers de cycles.

Diker, une usine d'injection plastique forte de plus de 40 ans d'expérience

Chez Diker, nous exerçons depuis plus de quarante ans le métier d'usine d'injection plastique, avec un service complet allant de la conception DFM jusqu'à la production en série. Notre équipe technique accompagne chaque projet dès le prototypage initial, avec des études de faisabilité et un accompagnement personnalisé, jusqu'à la fabrication du moule et son industrialisation.

Nous travaillons pour quatre secteurs aux exigences très différentes : automobile, électronique, agroalimentaire et médical, ce dernier s'appuyant sur notre salle blanche ISO 7, qui nous permet de fabriquer des pièces de classe 1 et des implants. Nous disposons également d'une capacité de micro-injection pour les pièces de haute précision et de petites dimensions, et nous travaillons avec des inserts à changement rapide ainsi qu'avec des matériaux recyclés comme le polypropylène, pour les projets qui cherchent à réduire leur impact environnemental sans compromettre les performances.

Nos installations à Oiartzun (Gipuzkoa) réunissent bureau d'études, usinage, salle blanche et production sous un même toit, ce qui nous permet de maîtriser chaque étape du processus sans dépendre de tiers.

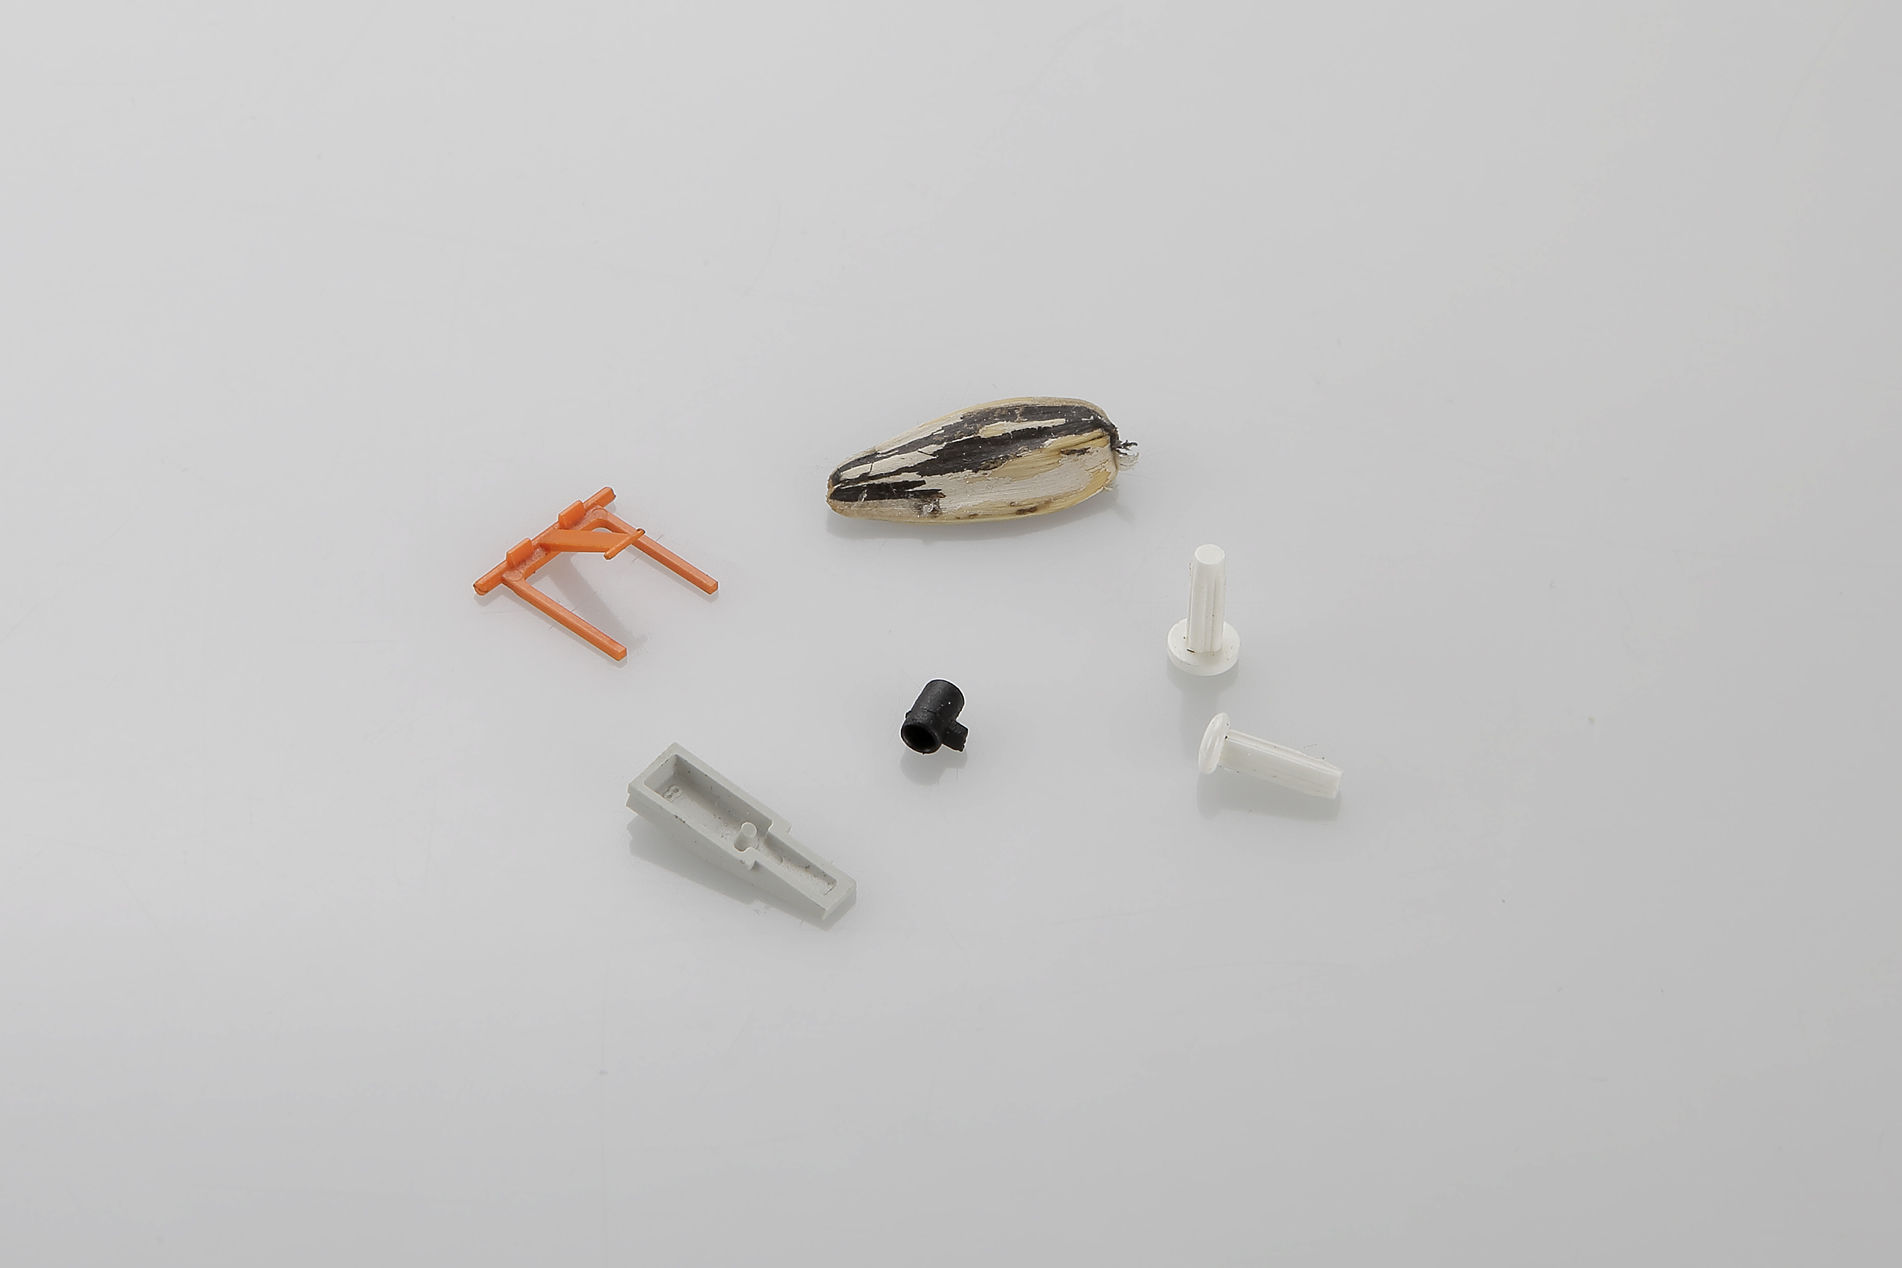
Fabriquer des pièces plastiques de moins de 10 mm n'est pas une simple variante de l'injection classique. C'est un procédé à part entière, avec ses propres règles, sa propre machinerie et ses propres écueils. Un moule mal conçu, une géométrie non optimisée ou un matériau choisi sans tenir compte de son comportement à volumes minimes peuvent ruiner des semaines de développement. Chez Diker, nous résolvons ce type de projets depuis des années, et cet article vous explique comment. Nous vous montrons également des pièces réelles issues de projets de micro-injection plastique réalisés par Diker.

Le véritable défi de la micro-injection

Lorsqu'une pièce mesure 2 mm, 5 mm, voire 10 mm, chaque dixième de millimètre compte. Les géométries critiques — nervures fines, orifices de 0,2 mm ou canaux internes pour pulvérisateurs de type gaz — ne peuvent être usinées avec des outils standards ni injectées sur n'importe quelle machine. Le matériau refroidit plus vite, les tolérances deviennent plus strictes et la moindre erreur de conception du moule se traduit directement par des pièces défectueuses.

La plupart des fabricants d'injection plastique savent réaliser des pièces de taille moyenne. Peu disposent de la capacité technique nécessaire pour bien maîtriser ce qui mesure moins de 10 mm avec des géométries complexes. C'est précisément la spécialité de Diker.

Comment nous abordons un projet de micro-injection

Notre processus couvre trois phases que nous gérons en interne, sans en sous-traiter aucune.

Reconception DFM. Nous partons du fichier 3D de la pièce finale et le reconcevons pour le rendre industrialisable. Cette phase mobilise un spécialiste en conception de produit et de moules d'injection thermoplastique, un spécialiste des polymères et un spécialiste du procédé d'injection. L'objectif est de résoudre les problèmes avant qu'ils ne coûtent de l'argent, et non après la fabrication du moule.

Fabrication du moule. Nos moules de micro-injection sont fabriqués en acier 1.2344 trempé à 50-52 HRc, avec des inserts dans le même acier pour les zones les plus critiques. L'usinage est réalisé sur des centres de haute précision à partir de 10 000 tr/min, avec des fraises dès 0,6 mm, ainsi que par électroérosion à fil et par enfonçage lorsque la géométrie l'exige. Pour les applications médicales, nous utilisons de l'acier inoxydable 1.2085 avec un polissage industriel extrafin. La taille du moule et le type d'acier sont définis selon le volume de production prévu : un moule prototype destiné à valider 100 pièces n'a rien à voir avec un moule à grande cadence pour la production en série.

Injection en série. Nous travaillons avec des machines électriques à tonnage réduit, telles que la Toyo 100, l'Arburg 270 U et la BOY, qui permettent une plus grande précision sur les petites pièces. La force de fermeture varie de 25 à 485 tonnes. Nous produisons des pièces à partir de 0,1 g et de 2 × 2 × 2 mm, avec des systèmes d'automatisation et de dosage de couleur intégrés, au sein d'une usine de 2 000 m² à Oiartzun, Gipuzkoa.

Des pièces que nous avons fabriquées

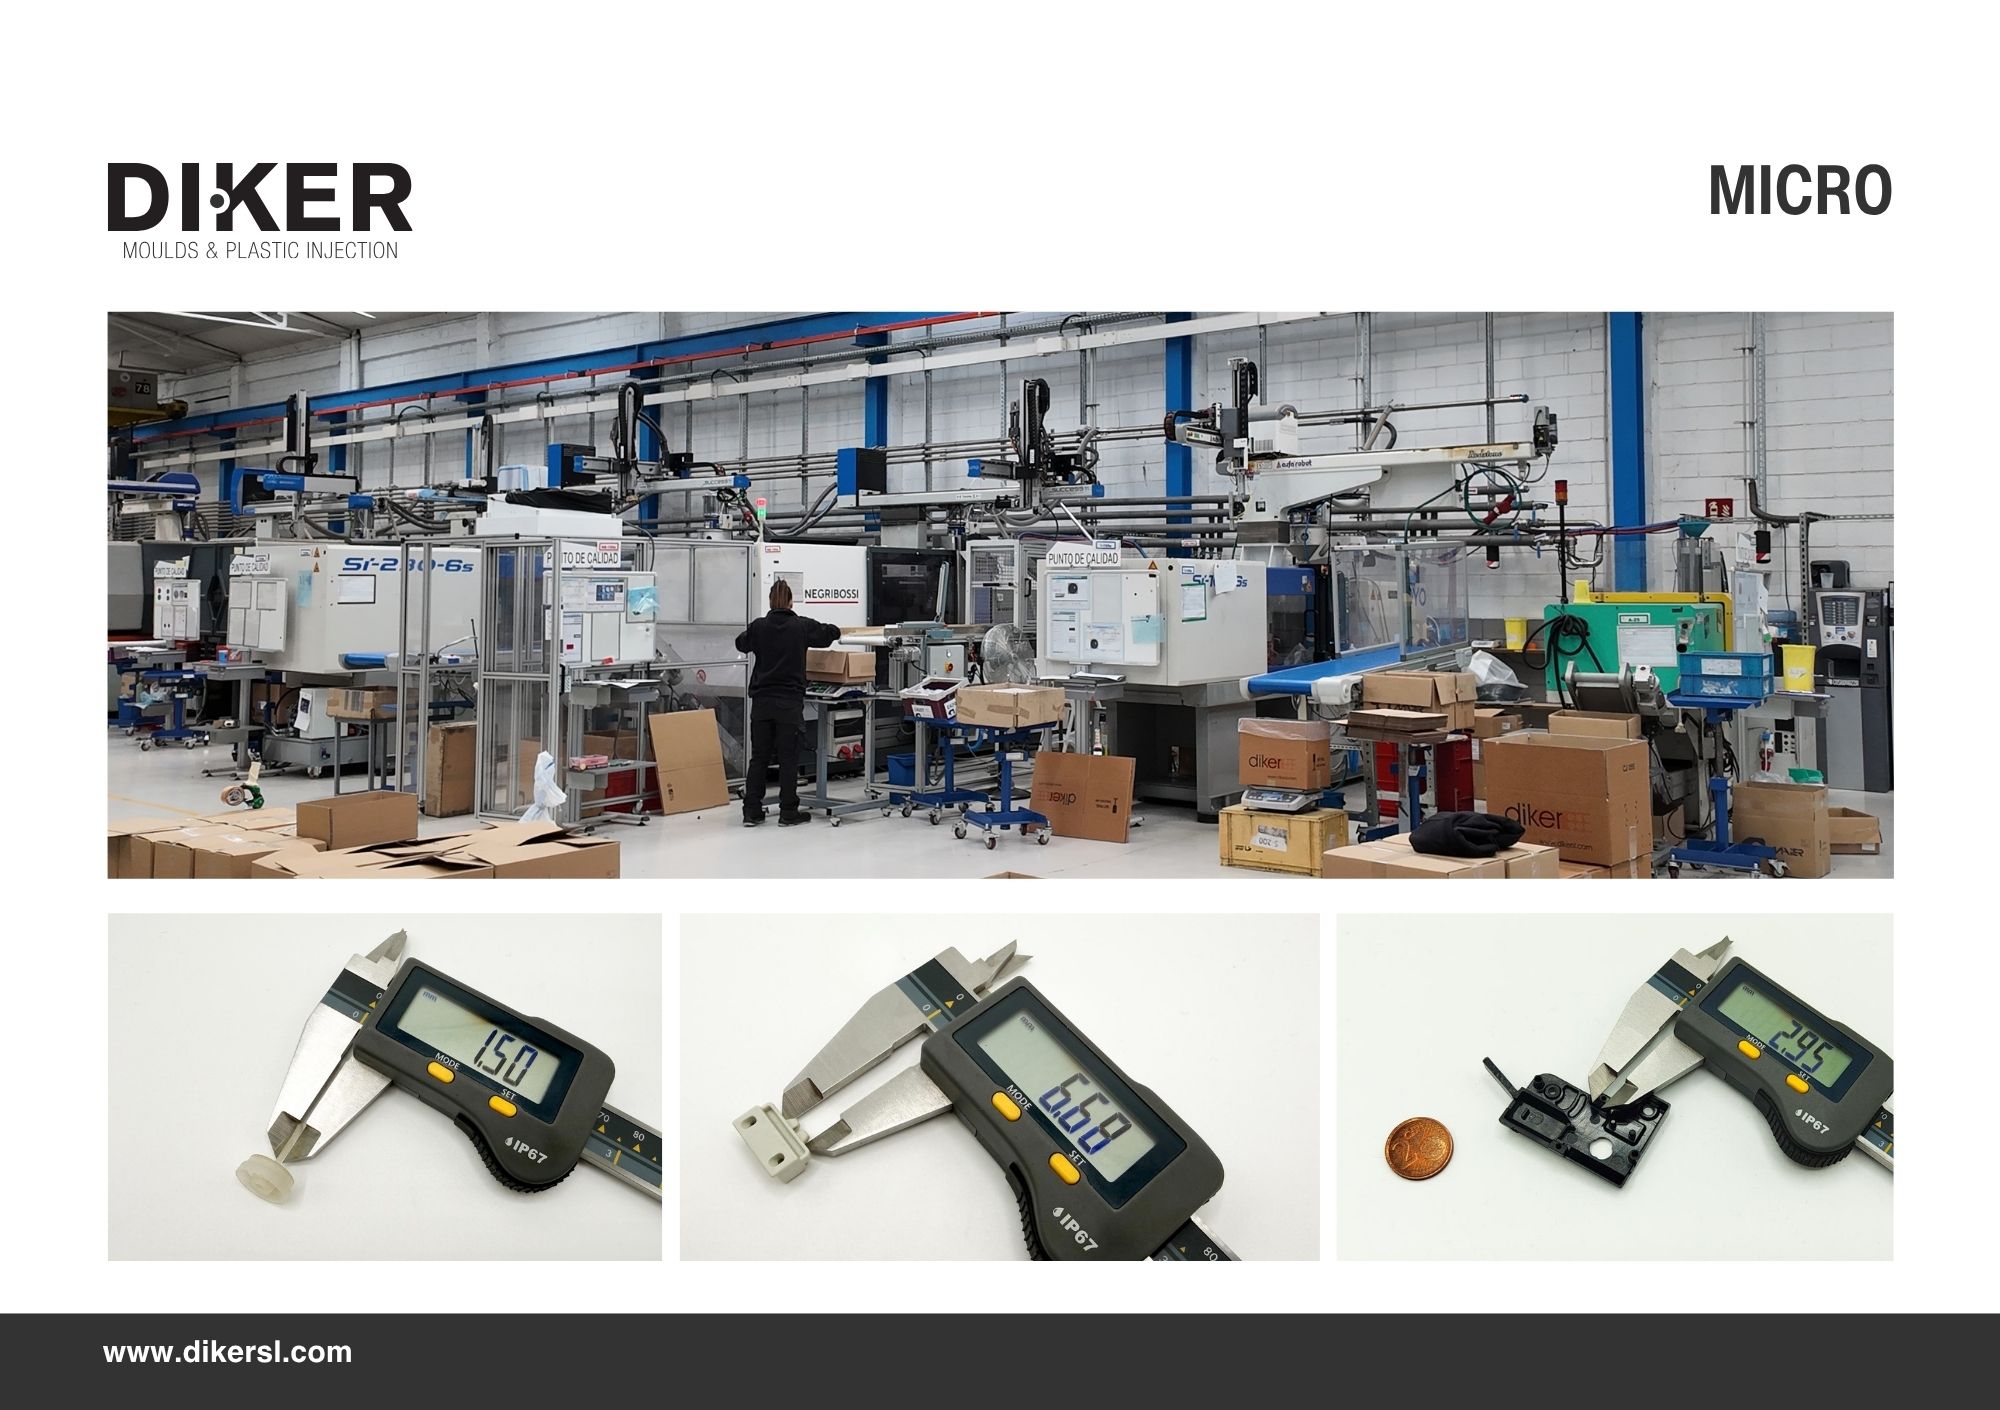
La meilleure façon de comprendre ce que nous savons faire est de voir ce que nous avons déjà réalisé. Quelques exemples concrets : bouchons techniques de Ø 13,5 mm, connecteurs de téléphonie de 9,85 mm, connecteurs électroniques de 6,68 mm, bouchons de seringue de Ø 5,23 mm, buses de pulvérisation avec orifices de 0,2 mm, entretoises électroniques de 1,90 mm, biopuces à microcanaux en PS Medical pour applications de diagnostic, ainsi que clips de fixation et petits leviers pour mécanismes internes de machines.

Tous ces projets sont passés par le même processus : DFM, moule et production, sans jamais sortir de Diker. Le dossier technique présente des photographies réelles de chaque pièce avec leurs dimensions mesurées, les spécifications de moule et de matériau utilisées dans chaque cas, ainsi que le détail du procédé qui a permis de les fabriquer. Un document conçu pour être partagé avec votre équipe technique avant toute prise de décision.

Diker, des décennies d'expérience en injection plastique au service de secteurs variés

Fort de plus de 40 ans d'expérience en injection plastique, Diker est un fabricant spécialisé dans le moulage par injection de thermoplastiques doté d'une capacité intégrale : bureau d'études, fabrication de moules et injection en série, le tout depuis une usine de 2 000 m² à Oiartzun, Gipuzkoa.

Au fil de ces quatre décennies, nous avons travaillé avec des entreprises de secteurs très divers : agroalimentaire, dispositifs médicaux, industrie en général et projets de micro-injection de précision. Chaque secteur a ses propres exigences, et notre structure nous permet de nous y adapter sans perdre la maîtrise du processus.

Ce qui ne change pas d'un projet à l'autre, c'est notre méthode de travail : une équipe technique en propre, des moules fabriqués en interne et une production soumise à la même exigence, du premier au dernier cycle.