Tel. 00 34 943 493 117

En Diker hemos incorporado una nueva inyectora eléctrica Toyo Si-230-7 a nuestra planta de Oiartzun, en Gipuzkoa. La inversión tiene dos objetivos: ampliar nuestra capacidad productiva e incorporar periféricos que automaticen parte del proceso de inyección de plástico. Así tenemos más volumen disponible y ciclos más estables, y podemos responder mejor a los plazos de cada proyecto.

Una inyectora eléctrica Toyo para ampliar nuestra capacidad productiva

La Si-230-7 se suma al resto de nuestros medios productivos, que cubren fuerzas de cierre de 25 a 485 toneladas. Para las piezas pequeñas y la microinyección de plástico contamos con máquinas eléctricas de tonelaje reducido. La nueva Toyo se sitúa en la franja media de tonelaje y refuerza justo la zona donde se concentra buena parte de nuestra producción en serie.

En la práctica, podemos asumir más proyectos sin saturar el resto de máquinas, repartir mejor la carga entre referencias y planificar tiradas medias y largas con más margen.

La Si-230-7 pertenece a la Serie 7, la última generación de inyectoras 100 % eléctricas de Toyo, presentada en 2025.

Periféricos y automatización en la producción en serie de piezas de plástico

La otra razón de esta inversión es el montaje de periféricos. La Si-230-7 nos permite integrar sistemas de extracción y manipulación de piezas, y automatizar operaciones que hasta ahora requerían más intervención manual.

Automatizar estas tareas tiene un efecto directo en la producción. Cada ciclo se repite de la misma forma, se reducen las variaciones entre lotes y el proceso es más predecible. Para un cliente, eso significa piezas de plástico más homogéneas a lo largo de toda la serie.

Ventajas de una máquina de inyección de plástico eléctrica

A diferencia de una máquina hidráulica, una inyectora eléctrica mueve cada eje con servomotores. Esa diferencia técnica tiene consecuencias concretas en el plástico inyectado.

Precisión y repetibilidad. El control de la velocidad, la presión y la posición es más fino y se mantiene constante de un ciclo a otro. La Serie 7 añade un sistema que ajusta los parámetros de la máquina según la viscosidad del material, para que el proceso siga siendo estable aunque cambie el lote de materia prima.

Menor consumo energético. La máquina solo consume energía cuando se mueve y, además, recupera energía en cada ciclo. Según el fabricante, el ahorro supera el 80 % frente a una inyectora hidráulica.

Un entorno de trabajo más limpio. Sin circuito de aceite hidráulico no hay riesgo de fugas, el mantenimiento es más sencillo y se generan menos ruido y menos calor en planta.

Piezas de plástico a medida: qué gana tu proyecto

Más capacidad productiva se traduce en plazos más cortos y en más flexibilidad para encajar nuevos proyectos o ampliar series en marcha. La automatización con periféricos aporta estabilidad, y la tecnología eléctrica, precisión pieza a pieza.

Todo ello se suma a nuestra forma de trabajar: analizamos la pieza con DFM desde el inicio, fabricamos los moldes en nuestras instalaciones y producimos en serie con control de calidad en cada fase. Conoce nuestro proceso de fabricación de piezas de plástico a medida.

Diker, empresa de inyección de plástico en Gipuzkoa desde hace más de 40 años

Somos una empresa familiar con más de cuatro décadas de experiencia en inyección de plástico y fabricación de moldes. Desde Oiartzun trabajamos para clientes de los sectores de electrónica, medicina, automoción, alimentación e industria en general. Invertir en maquinaria forma parte de cómo entendemos este trabajo: mejorar los medios para seguir dando respuesta a cada proyecto.

Si buscas empresas de inyección de plástico con capacidad para tu próxima serie, cuéntanos tu proyecto.

Las piezas que trabajan en contacto con alimentos no admiten improvisaciones. El material tiene que ser apto para uso alimentario, el proceso tiene que controlar las partículas y la pieza tiene que funcionar ciclo tras ciclo dentro de una máquina en producción. En la maquinaria de la industria cárnica, además, los componentes soportan un uso continuo y exigencias de higiene muy estrictas.

En este proyecto, nuestro cliente necesitaba industrializar un peine, también llamado cuna, para una máquina de embutido. Partía del diseño 3D de la pieza final y necesitaba convertirlo en una pieza fabricable en serie por inyección. Os contamos cómo lo hicimos, desde el rediseño hasta la primera producción.

El reto: industrializar una pieza para maquinaria alimentaria

El peine es un componente de la maquinaria para embutidos que sostiene y guía el producto durante el proceso. El cliente tenía la geometría definida, pero ese diseño no estaba pensado para el moldeo por inyección.

El proyecto planteaba tres requisitos:

  • Rediseñar la pieza para que pudiera inyectarse en serie sin perder su función.
  • Inyectar en un entorno con control de partículas en las zonas de inyección y descarga.
  • Fabricar con registro sanitario, como corresponde a los materiales en contacto con alimentos.

Rediseño DFM: de la pieza final a una pieza fabricable

Nuestra oficina técnica tomó el 3D de la pieza final y lo revisó con criterios DFM, de diseño para fabricación. El objetivo era mantener la función del peine y adaptar su geometría al proceso de inyección.

Los puntos de trabajo fueron:

  • Ángulos de desmoldeo, para que la pieza salga del molde sin esfuerzos ni marcas.
  • Tolerancias de contracción, ajustadas al comportamiento del material al enfriarse.
  • Revisión de espesores, para evitar rechupes y deformaciones.
  • Nervios, para dar rigidez a la pieza sin aumentar el espesor de pared.

En el proyecto trabajó un equipo con especialistas en diseño de producto y moldes de inyección de termoplástico, en polímeros y en inyección. Detectar estos ajustes antes de mecanizar el acero es lo que evita cambios costosos en el molde más adelante.

Un molde de inyección pensado para PA66 alimenticio

El material elegido fue PA66 alimenticio, una poliamida también conocida como nylon 66. Es uno de los plásticos técnicos más usados en componentes mecánicos por su resistencia mecánica y al desgaste, y en su versión alimentaria es apto para el contacto con alimentos.

Diseñamos y fabricamos los moldes de inyección en nuestras instalaciones, uno para el peine y otro para la pieza complementaria del conjunto.

Materiales del molde

  • En el molde del peine, las partes fija y móvil son de acero FASTCOOL 10 pretratado, un acero especial que disipa el calor. Así el enfriamiento de la pieza es más uniforme y el ciclo, más estable.
  • En el molde de la pieza complementaria, las partes fija y móvil son de acero 1.2311.
  • Los postizos de ambos moldes son de acero 1.2344 templado, más resistente al desgaste.

Acabado

Las superficies del molde tienen un pulido industrial fino, que se traslada a la pieza y facilita su limpieza en la máquina del cliente.

Inyección con cabina HEPA y registro sanitario

La producción se realiza en una inyectora Negri Bossi equipada con una cabina con dos filtros HEPA. La cabina controla las partículas en la zona de inyección y en la de descarga, que es donde la pieza está más expuesta.

El proceso se completa con periféricos de automatización: alimentación automática de material, cinta transportadora para la descarga y un responsable de producto que supervisa la fabricación.

Todo ello bajo nuestro registro sanitario, con número de inscripción 39.005719/SS, y nuestra certificación ISO 9001:2015, que incluye la fabricación de piezas de plástico por inyección para la industria alimentaria.

De 1.000 unidades de validación a una serie de 10.000 al año

El proyecto siguió un escalado por fases. Primero fabricamos 1.000 unidades para que el cliente validara la pieza en su maquinaria alimentaria. Con la validación superada, pasamos a la primera fabricación en serie, de 10.000 unidades al año.

Este escalado permite comprobar el comportamiento real de la pieza antes de comprometer grandes volúmenes, y ajustar lo necesario con el molde ya en marcha.

Diker, más de 40 años de inyección de plástico en Gipuzkoa

Desde nuestra planta de 2.000 m² en Oiartzun, en Gipuzkoa, trabajamos con fuerzas de cierre de 25 a 485 toneladas y fabricamos piezas desde 0,1 g hasta 1,6 kg. Controlamos todo el proceso: rediseño DFM, fabricación de moldes e inyección en serie.

Para la industria alimentaria ofrecemos plástico alimentario inyectado con registro sanitario y control de partículas. Si buscas empresas de inyección de plástico para tu próximo proyecto, cuéntanos qué necesitas.

En un proyecto de microinyección de plástico para electrónica, el salto de la idea inicial a la producción en serie pasa por varias fases técnicas que condicionan el coste, los plazos y la calidad final de la pieza. Componentes como los que integran cerraduras electrónicas u otros mecanismos de pequeño tamaño exigen tolerancias ajustadas y procesos de fabricación controlados desde el primer boceto, ya que cualquier desviación mínima puede afectar al montaje o al funcionamiento del conjunto. Repasamos las fases que sigue un proyecto de este tipo en Diker, fábrica de inyección de plástico en Oiartzun (Gipuzkoa) con más de cuatro décadas de experiencia en piezas para electrónica, automoción, medicina y alimentación.

Estudio de viabilidad y análisis DFM

Todo proyecto arranca con el prototipo o la especificación que aporta el cliente. En esta fase, el departamento técnico de Diker valora el proyecto y elabora un informe DFM (Design for Manufacturing) que revisa el diseño de la pieza antes de fabricar el molde. El objetivo es detectar geometrías difíciles de inyectar, espesores irregulares o zonas de riesgo que puedan generar rechupes, rebabas o problemas de desmoldeo. Para piezas de electrónica, este análisis es especialmente relevante cuando la pieza aloja componentes electrónicos, debe encajar con precisión en un conjunto ya definido o requiere insertos metálicos. El informe DFM permite anticipar estos problemas, ajustar el diseño junto al cliente y reducir reprocesos e imprevistos en la producción, minimizando costes antes de comprometer la fabricación del molde.

Diseño y fabricación del molde

Con el diseño validado, se define el molde de inyección: número de cavidades, sistema de refrigeración, tipo de acero y elementos como insertos de cambio rápido cuando el proyecto lo requiere. En piezas de microinyección para electrónica, la precisión del molde condiciona directamente la repetibilidad de cotas críticas, por lo que esta fase incluye un seguimiento estrecho entre oficina técnica y taller. Diker acompaña también proyectos que parten de un prototipo de molde, con estudio de viabilidad y asesoramiento técnico personalizado antes de pasar a la fabricación definitiva del molde de producción.

Pre-serie: validación antes de la producción

Antes de lanzar la producción en serie, se fabrica una pre-serie: un lote reducido de piezas producido con el molde definitivo y en condiciones lo más parecidas posible a las de producción real. Esta fase permite comprobar que la pieza cumple las cotas y tolerancias especificadas, validar el material (en electrónica, habitualmente termoplásticos técnicos con propiedades de aislamiento o resistencia mecánica adecuadas) y ajustar parámetros de inyección antes del arranque en serie. Es también el momento en que el cliente puede probar la pieza en su propio conjunto o dispositivo, montarla junto al resto de componentes electrónicos y detectar posibles ajustes antes de comprometer el volumen completo del pedido.

Producción en serie y trazabilidad

Superada la validación de la pre-serie, el proyecto entra en producción en serie. Diker cuenta con 9 máquinas de inyección y trabaja bajo certificación ISO 9001:2015, lo que garantiza trazabilidad y control de calidad en cada lote fabricado. Para el sector electrónico, esto es especialmente importante en piezas que forman parte de sistemas más amplios, donde cualquier desviación en una pieza puede afectar al funcionamiento del conjunto completo. El seguimiento continuo del proceso, con control de parámetros de inyección y registro por lote, permite mantener la repetibilidad pieza a pieza a lo largo de toda la serie, incluso en producciones de volumen elevado.

Un único proveedor para todo el proceso

La ventaja de contar con un mismo fabricante en todas las fases, desde el informe DFM hasta la producción en serie, es la coherencia técnica: el mismo equipo que diseñó el molde conoce el histórico del proyecto y puede resolver incidencias con mayor rapidez que si intervinieran varios proveedores. 

En Diker, oficina técnica, mecanizado y producción trabajan bajo un mismo techo en Oiartzun, lo que facilita este acompañamiento en proyectos de microinyección de plástico para electrónica, desde el desarrollo del producto hasta la entrega de piezas seriadas, con un interlocutor único durante todo el proceso

En la fabricación de piezas de plástico para el sector médico, el entorno de producción es tan determinante como el propio molde o el material elegido. Piezas de clase 1, componentes de dispositivos médicos o implantes exigen un control estricto de partículas y contaminación desde la inyección hasta el embalaje. Por eso, contar con producción en sala blanca ISO 7 es, en muchos proyectos médicos, un requisito de partida y no un extra opcional, lo que condiciona desde el diseño de la pieza hasta la elección del proveedor de fabricación.

Una sala blanca ISO 7 es un entorno de producción con control ambiental estricto: filtración del aire mediante filtros HEPA, renovaciones de aire constantes y límites definidos de partículas en suspensión por metro cúbico, según la norma ISO 14644-1. En este tipo de instalación, la inyección, la manipulación y el embalaje de las piezas se realizan en condiciones muy alejadas de las de una planta de producción convencional, minimizando el riesgo de contaminación cruzada. A diferencia de una nave de inyección estándar, el acceso está controlado, el personal sigue protocolos específicos de vestimenta e higiene, y se realizan controles periódicos de partículas para verificar que el entorno se mantenga dentro de los parámetros exigidos.

Por qué contar con una sala blanca es imprescindible en proyectos médicos

En dispositivos médicos, cualquier partícula o microorganismo introducido durante la fabricación puede comprometer la seguridad del producto final, especialmente en piezas que entran en contacto directo con el paciente o con fluidos corporales. La producción en sala blanca ISO 7 permite fabricar piezas de clase 1 e incluso implantes, donde el margen de error en cuanto a contaminación es prácticamente nulo. Sin este control ambiental, muchos proyectos médicos directamente no serían viables desde el punto de vista regulatorio, independientemente de la calidad del molde o del material empleado. Esto afecta también a la elección de materiales: los termoplásticos de grado médico utilizados deben ser compatibles con los procesos de esterilización posteriores, algo que debe valorarse ya en la fase de diseño.

Trazabilidad y certificación, un binomio inseparable

La sala blanca ISO 7 no funciona de forma aislada: debe combinarse con un sistema de gestión de calidad certificado. La certificación ISO 9001:2015 y, en Diker, el registro sanitario propio (nº 39.005719/SS) garantizan que cada lote de producción quede documentado y sea trazable, un requisito habitual en las auditorías de clientes del sector médico. Esta trazabilidad cubre desde la materia prima hasta la pieza terminada, incluyendo los parámetros de inyección de cada lote, lo que permite responder con datos concretos ante cualquier incidencia o auditoría, sin depender de registros incompletos o procesos no documentados.

Pre-serie: validación reforzada en sectores regulados

En proyectos médicos, la fase de pre-serie adquiere una importancia especial. Antes de arrancar la producción en volumen, se fabrica un lote reducido en las mismas condiciones de sala blanca que tendrá la producción final, para confirmar que la pieza mantiene su estabilidad dimensional y que el proceso es repetible. En sectores regulados como el médico, esta validación debe quedar demostrada y documentada antes de industrializar el proyecto, ya que cualquier ajuste posterior a la aprobación de la pre-serie implica volver a validar el proceso completo, con el consiguiente impacto en plazos y costes del proyecto.

Un proceso controlado de principio a fin

La ventaja de trabajar con un fabricante que integra oficina técnica, informe DFM, fabricación de molde, producción en sala blanca ISO 7 y control de calidad bajo un mismo proceso es que la trazabilidad y el control ambiental se mantienen desde el prototipo hasta la pieza seriada, sin depender de la coordinación entre varios proveedores. Para un proyecto médico, donde cada fase debe quedar justificada ante un cliente o un organismo regulador, este acompañamiento continuo reduce el riesgo de incidencias, facilita la documentación técnica que exige el sector y agiliza la respuesta ante cualquier revisión o auditoría posterior.

Si tu proyecto médico requiere producción en condiciones de sala blanca, el punto de partida es siempre un informe DFM que valore la viabilidad de la pieza antes de comprometer molde y producción, evitando así ajustes costosos en fases más avanzadas del proyecto.

La microinyección de plástico exige un nivel de precisión que no admite los mismos márgenes de error que la fabricación de piezas de plástico convencional. Cuando el peso de la pieza se mide en miligramos y las tolerancias se ajustan a centésimas de milímetro, cualquier decisión de diseño que en inyección estándar pasaría desapercibida aquí se traduce directamente en piezas defectuosas, moldes dañados o ciclos de producción inestables. Repasamos los errores que con más frecuencia comprometen un proyecto de microinyección antes de que la pieza llegue a producción.


Espesores de pared y ángulo de desmoldeo en plásticos: los dos errores geométricos más frecuentes

En piezas de tamaño reducido, un espesor de pared mal calculado no genera solo rechupes o deformación, como ocurriría en una pieza convencional, sino que puede impedir directamente el llenado completo de la cavidad. La viscosidad del material a esta escala se comporta de forma distinta, y espesores no uniformes provocan frentes de flujo descompensados que dejan zonas sin llenar o líneas de soldadura visibles. El diseño debe partir de espesores constantes y ajustados al material, no de la costumbre heredada de piezas de mayor tamaño.


El ángulo de desmoldeo en plásticos es, probablemente, el aspecto que con más frecuencia se pasa por alto, y suele aparecer ligado al mismo problema de fondo: diseñar sin pensar en la escala real de la pieza. En geometrías grandes, un ángulo insuficiente se traduce en fricción y desgaste; en piezas microinyectadas, directamente impide la extracción o provoca microfracturas al desmoldear. Cuanto menor es la pieza, mayor relevancia adquiere cada décima de grado, y no es infrecuente que geometrías diseñadas sin este criterio en mente resulten, sencillamente, inviables para fabricar sin rediseñar el modelo desde cero.


Diseñar sin conocer las partes de un molde de inyección ni validar tolerancias reales

Es habitual que el diseño de la pieza se resuelva de forma aislada, sin tener en cuenta las partes de un molde de inyección que van a condicionar su fabricación: sistema de colada, expulsión, refrigeración y línea de partición. En microinyección esto es especialmente crítico porque el espacio disponible para estos elementos es mínimo. Un punto de inyección mal ubicado, por ejemplo, puede dejar una marca inaceptable en una pieza donde no hay margen para disimularla, o generar tensiones que deforman la geometría al enfriar.


A este error suele sumarse otro relacionado: aplicar criterios de tolerancia genéricos sin contrastarlos con lo que el proceso puede garantizar realmente. La contracción del material a esta escala no se comporta de forma lineal respecto a piezas mayores, y diseñar con tolerancias teóricas, sin un estudio previo de contracción y repetibilidad, es una de las causas más comunes de rechazo en las primeras pruebas de molde. Ambos problemas, geometría del molde y tolerancias, comparten el mismo origen: decisiones de diseño tomadas sin el conocimiento técnico de cómo se va a fabricar la pieza.


Tratar el diseño de moldes de inyección de plástico como una fase independiente


El error de fondo que suele explicar todos los anteriores es tratar el diseño de producto y el diseño de moldes de inyección de plástico como dos fases desconectadas. Cuando el equipo que desarrolla la pieza no dialoga con quien va a fabricar el molde hasta que el diseño ya está cerrado, las correcciones llegan tarde y resultan mucho más caras: modificar acero ya mecanizado no es comparable a ajustar un modelo 3D.


Un análisis DFM temprano permite detectar sobre el propio modelo los problemas de espesor, desmoldeo, ubicación de punto de inyección y tolerancias antes de pasar a mecanizado, reduciendo drásticamente el número de iteraciones necesarias en la fase de pruebas. En proyectos de microinyección, donde el coste de cada corrección es proporcionalmente mayor que en piezas convencionales, esta validación previa no es un paso opcional sino la diferencia entre un desarrollo controlado y uno que se alarga por ensayo y error.


Diker: fabricación de piezas de plástico a medida, también en microinyección

En Diker llevamos más de cuatro décadas dedicados a la fabricación de piezas de plástico, y contamos con capacidad específica de microinyección para proyectos donde la precisión no admite margen de error. Trabajamos con nuestro equipo técnico desde la fase de diseño, con estudios DFM que anticipan los errores descritos antes de pasar a mecanizado, tanto en desarrollos de piezas de plástico a medida como en producciones ya industrializadas.


Damos servicio a sectores con exigencias muy distintas entre sí, como electrónica y medical, este último apoyado en producción en sala blanca ISO 7 para piezas de clase 1 e implantes. Nuestras instalaciones en Oiartzun (Gipuzkoa) integran oficina técnica, mecanizado y producción bajo un mismo techo, lo que nos permite acompañar cada proyecto de microinyección de plástico desde el prototipo hasta la serie, sin depender de terceros en ninguna fase del proceso.

La fabricación de piezas de plástico por inyección es uno de los procesos más eficientes y versátiles para producir componentes en serie con alta precisión. En este artículo te contamos cómo Diker, especialista en inyección de plástico en Gipuzkoa con más de cuatro décadas de experiencia, lideró la industrialización completa de un innovador dispositivo de extracción de patógenos in situ para los sectores agropecuario y alimentario.


El reto: transformar un prototipo en PLA en un producto fabricable en serie

El cliente llegó a Diker con un prototipo funcional fabricado mediante impresión 3D en PLA. Aunque este método es ideal para validar conceptos en fases tempranas, no es viable cuando el objetivo es la producción industrial en serie. La transición del prototipo al producto industrializado implica adaptar geometrías, seleccionar materiales adecuados, optimizar procesos y garantizar la repetibilidad y la calidad en cada unidad producida.


Además, el proyecto incorporaba un requisito medioambiental clave: utilizar polipropileno reciclado (PP) como material base, alineándose con las exigencias regulatorias actuales y con la creciente demanda de soluciones sostenibles en la industria del plástico.


La solución de Diker: diseño para fabricación (DFM) aplicado a la inyección de plástico

Diker abordó el proyecto desde el primer día con una metodología de Design for Manufacturing (DFM), un enfoque que consiste en diseñar el producto pensando desde el inicio en cómo va a producirse. Este proceso de codiseño reunió a la oficina técnica junto con especialistas en moldes, polímeros e inyección de plástico.


Las decisiones técnicas clave del rediseño incluyeron:


  • Adaptación de la geometría de las piezas para facilitar el flujo del material durante la inyección.
  • Definición estratégica de los puntos de entrada del material para evitar deformaciones y defectos superficiales.
  • Optimización de espesores y estructuras internas para garantizar resistencia y funcionalidad.
  • Selección de acabados superficiales adecuados según los requisitos estéticos y funcionales de cada pieza.
  • Posicionamiento del punto de inyección en el extremo —al tratarse de geometrías alargadas— para evitar que la pieza se curve durante el proceso.

Diseño y fabricación de moldes para inyección de plástico: precisión y durabilidad

Uno de los elementos más críticos del proyecto fue el diseño y fabricación de los moldes para inyección de plástico. El dispositivo está compuesto por seis piezas diferentes, por lo que se desarrollaron varios moldes a medida para garantizar la máxima precisión en cada una de ellas.

Materiales de los moldes

Para garantizar durabilidad y precisión se seleccionaron aceros específicos:

  • Acero 1.2311 para las partes fija y móvil del molde.
  • Acero 1.2210 y 1.1270 para componentes específicos que requieren mayor resistencia al desgaste.

Acabados superficiales

Se combinaron superficies pulidas en el interior de las piezas con acabados texturizados por erosión (VDI 26) en el exterior, logrando el equilibrio perfecto entre funcionalidad y estética final.

Soluciones técnicas avanzadas

  • Sistemas de correderas para facilitar el desmoldeo de geometrías complejas.
  • Guías inclinadas para liberar formas que de otro modo quedarían atrapadas en el molde.
  • Sistemas de inyección controlada mediante "grifo" para dirigir con precisión el flujo del material fundido.

Capacidades industriales de Diker: infraestructura de inyección de plástico de alto rendimiento

La fabricación se realizó en la planta de Diker, en el Polígono Ugaldetxo de Oiartzun (Gipuzkoa), con una infraestructura industrial completa orientada a la inyección de plástico de precisión:

  • Máquinas eléctricas e hidráulicas con fuerzas de cierre de entre 25 y 485 toneladas.
  • Sistemas automatizados de alimentación de material para garantizar la consistencia del proceso.
  • Robots de manipulación de piezas para minimizar el tiempo de ciclo y el riesgo de defectos.
  • Dosificadores de colorantes para personalizar el acabado visual de las piezas.

Las piezas producidas tenían pesos entre 8 y 40 gramos y dimensiones de aproximadamente 180 × 30 × 30 mm. Para la producción se utilizó la prensa Toyo 100, especialmente adecuada para este tipo de componentes.


Gestión integral del proyecto: un único interlocutor desde el diseño hasta la producción

Uno de los principales valores diferenciales de Diker fue la gestión integral del proceso de industrialización. El cliente dispuso en todo momento de un único interlocutor técnico que coordinó todas las fases: desde el rediseño bajo criterios DFM hasta la entrega de la pre-serie de aproximadamente 1.000 unidades.


Este modelo de trabajo aporta ventajas claras como reducción significativa de los tiempos de desarrollo y puesta en producción, mayor coherencia entre el diseño del producto y los requisitos del proceso de fabricación, control de calidad integral en todas las fases del proyecto y cumplimiento de plazos gracias a una planificación coordinada.


Más de 40 años de experiencia en inyección de plástico en Gipuzkoa

Diker es un referente en la fabricación de plástico por inyección en Gipuzkoa con más de cuatro décadas de trayectoria. Su capacidad para trabajar con una amplia variedad de polímeros —incluidos materiales reciclados— y su dominio del proceso completo (diseño de molde, optimización DFM, inyección y control de calidad) les posicionan como el socio ideal para proyectos de industrialización exigentes.


Trabajan con clientes de sectores tan diversos como la automoción, electrónica, sector médico y alimentación, ofreciendo soluciones a medida que combinan precisión técnica, sostenibilidad y eficiencia productiva.

Detrás de cualquier pieza inyectada hay una decisión que condiciona todo lo que viene después: el diseño y la construcción del molde. En una fábrica de inyección de plástico, el molde no es una herramienta más, es el activo que determina la geometría de la pieza, su repetibilidad a lo largo de miles de ciclos y buena parte del coste final del proyecto. Entender cómo se fabrica un molde para inyección de plástico ayuda a anticipar plazos, evitar retrabajos costosos y tomar mejores decisiones de diseño antes de que la pieza llegue a producción.

Diseño DFM: el punto de partida de todo molde de inyección de plástico

Todo proyecto arranca con un análisis DFM, siglas correspondientes a diseño para fabricación, del modelo 3D de la pieza. En esta fase se revisan espesores de pared, ángulos de desmoldeo, líneas de partición, zonas de posible rechupe o deformación, y se valida si la geometría es viable con los procesos de mecanizado disponibles. Un buen análisis DFM en esta etapa evita que aparezcan problemas de diseño ya en fase de pruebas. Se trata de una fase previa a la inyección fundamental, ya que corregirlos en estancias posteriores implica modificar el plano inicial y perder con ello semanas de plazo.

A partir de ahí, se define la arquitectura del molde: número de cavidades, tipo de canal de colada, ya sea frío o caliente; sistema de refrigeración y el mecanismo de expulsión de la pieza. Estas decisiones no son arbitrarias ni precipitadas, pueden condicionar el ciclo de inyección, la calidad superficial y la vida útil de la herramienta.

Mecanizado en una fábrica de moldes para inyección de plástico

Con el diseño validado, se pasa a la fabricación física del molde. Las cavidades y núcleos se mecanizan habitualmente por fresado CNC de alta precisión y electroerosión, sobre aceros seleccionados según el volumen de producción previsto y el tipo de plástico a inyectar. Aquí es donde una fábrica de moldes para inyección de plástico con experiencia marca la diferencia: la tolerancia dimensional, el acabado superficial y la elección correcta de insertos son decisiones técnicas que impactan directamente en la pieza final.

En proyectos que requieren cambios de formato o series cortas de variantes, se incorporan insertos de cambio rápido, que permiten modificar ciertas zonas del molde sin sustituir el conjunto completo. Es una solución que reduce inversión cuando el cliente necesita varias referencias sobre una misma base de molde.

Cómo se hace un molde de inyección: ensamblaje y pruebas

Una vez mecanizados los componentes, se ensambla el molde completo: placas, guías, sistema de refrigeración, expulsores y canales de colada. El ajuste mecánico en esta fase es crítico, cualquier desalineación se traduce en rebabas, líneas de partición visibles o desgaste prematuro.

La siguiente etapa es la prueba de molde sobre máquina de inyección real. Aquí se valida el llenado de cavidad, se ajustan parámetros de proceso (presión, temperatura, tiempo de enfriamiento) y se revisan las primeras piezas contra el plano y las tolerancias exigidas. Es habitual que en esta fase se detecten ajustes finos, correcciones de acero, pulido adicional o modificación de puntos de inyección, antes de dar el visto bueno para pre-serie.

De la pre-serie a la producción en serie

Superada la validación, se lanza una pre-serie que permite confirmar la repetibilidad del proceso en condiciones reales antes de arrancar la producción en volumen. Esta fase es especialmente relevante en sectores regulados, como el médico o el alimentario, donde la trazabilidad y la estabilidad dimensional deben quedar demostradas antes de la industrialización definitiva.

Este nivel de rigor es lo que permite escalar producción sin sorpresas: el molde bien diseñado y bien construido es el que menos incidencias genera en los primeros miles de ciclos.

Diker, fábrica de inyección de plásticos con más de 40 años de experiencia

En Diker llevamos más de cuatro décadas trabajando como fábrica de inyección de plásticos, dando servicio completo desde el diseño DFM hasta la producción en serie. Nuestro equipo técnico acompaña cada proyecto desde el prototipado inicial, con estudios de viabilidad y asesoramiento personalizado, hasta la fabricación del molde y su industrialización.

Trabajamos para cuatro sectores con exigencias muy distintas: automoción, electrónica, alimentación y medical, este último apoyado en nuestra sala blanca ISO 7, que nos permite fabricar piezas de clase 1 e implantes. Contamos también con capacidad de microinyección para piezas de alta precisión y reducidas dimensiones, y trabajamos con insertos de cambio rápido y materiales reciclados como el polipropileno para proyectos que buscan reducir impacto ambiental sin comprometer prestaciones.

Nuestras instalaciones en Oiartzun (Gipuzkoa) integran oficina técnica, mecanizado, sala blanca y producción bajo un mismo techo, lo que nos permite controlar cada fase del proceso sin depender de terceros.

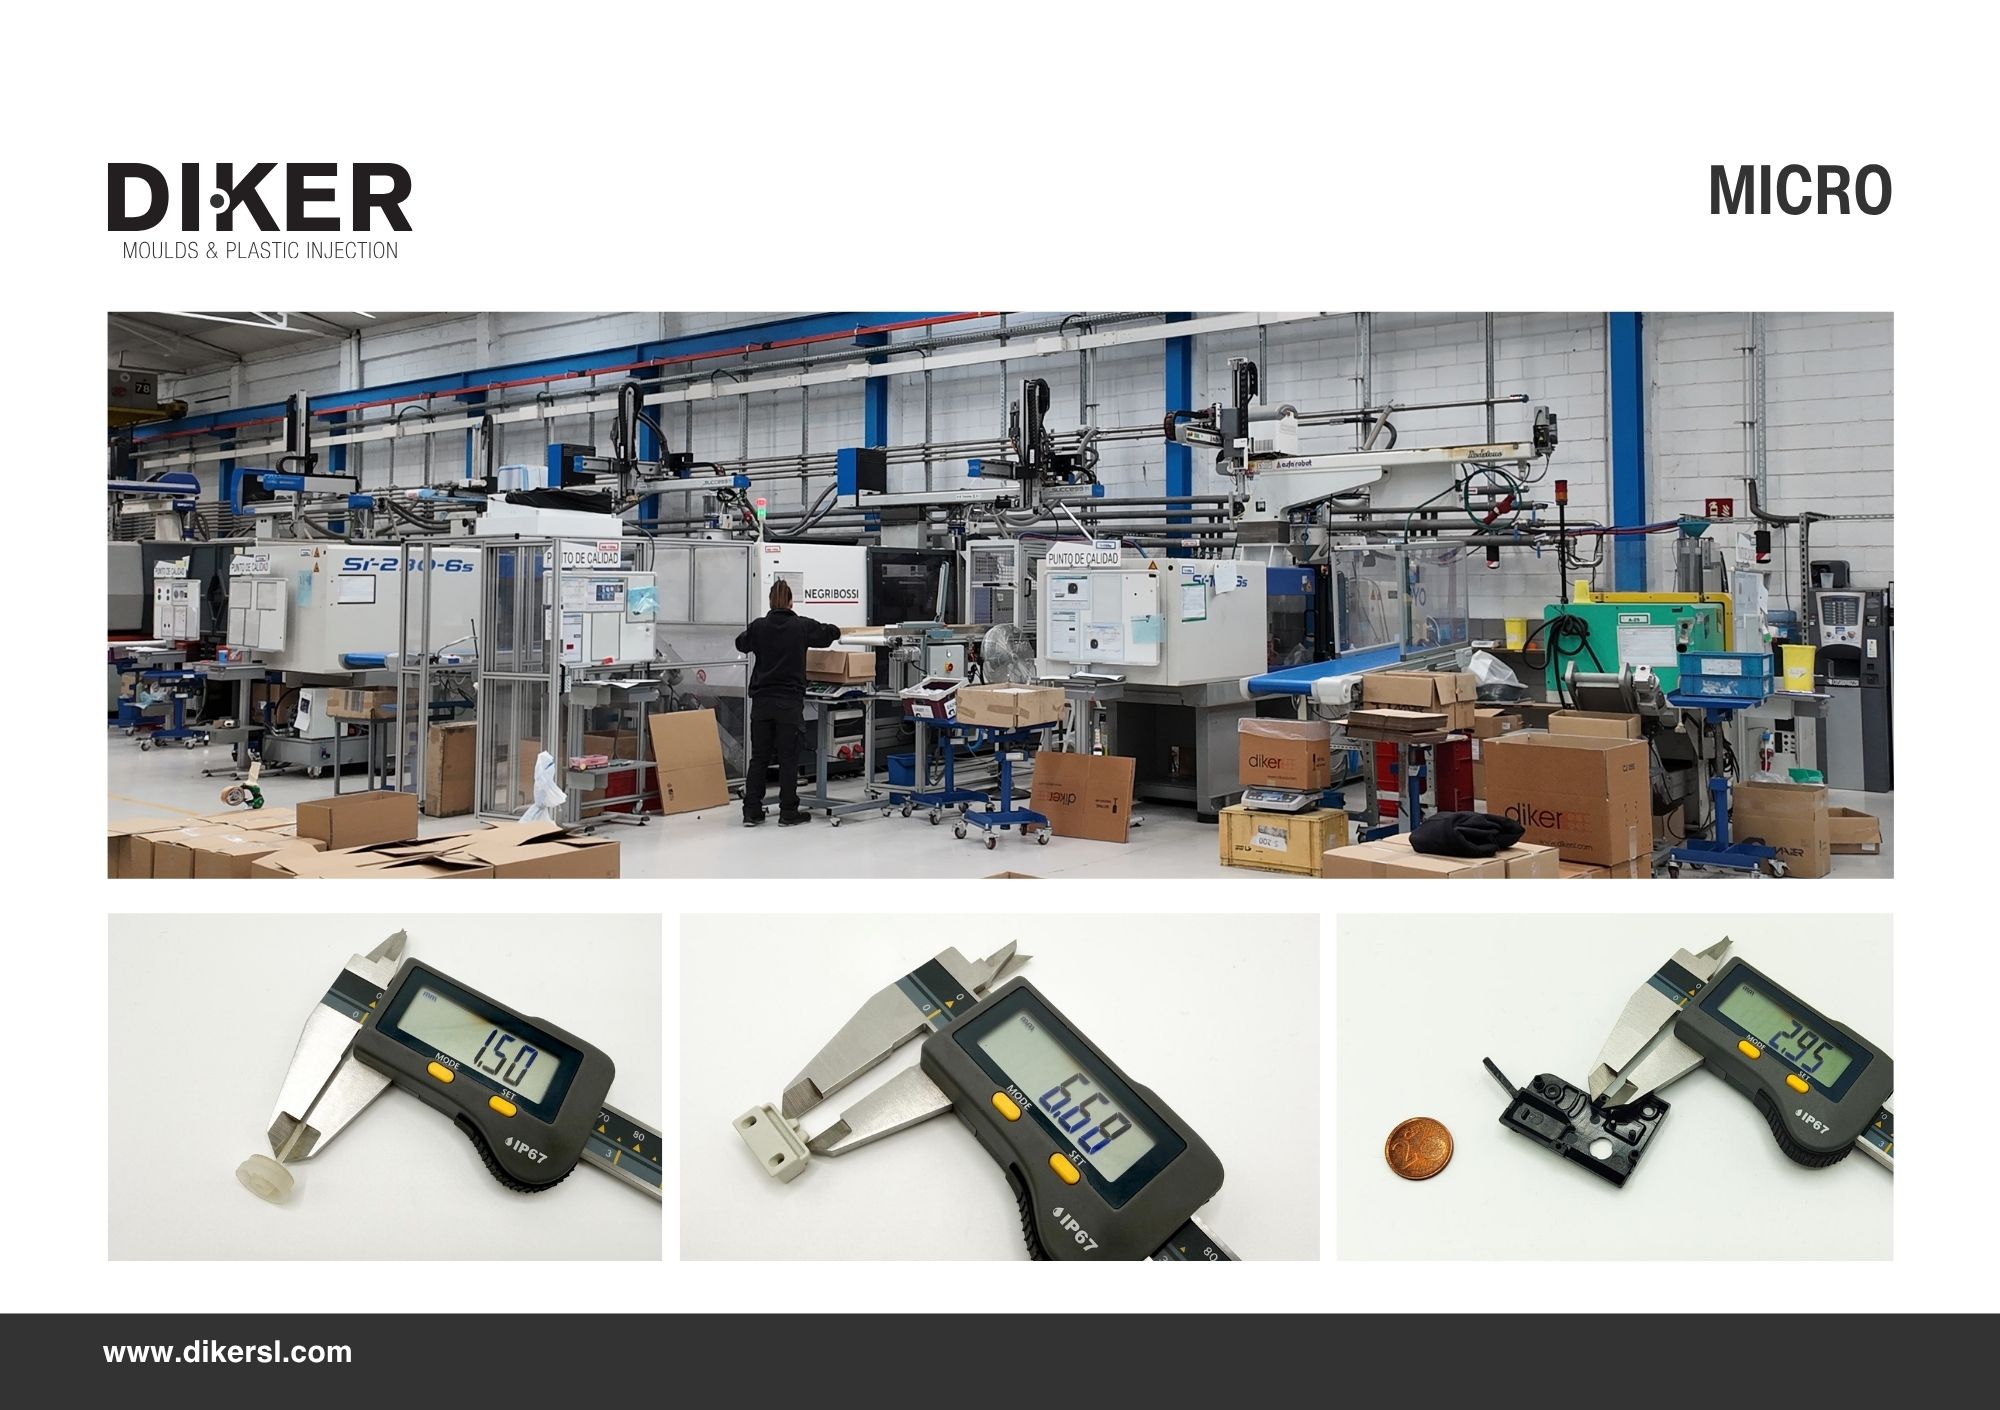
Fabricar piezas de plástico por debajo de los 10 mm no es una variante de la inyección convencional. Es un proceso distinto, con sus propias reglas, su propia maquinaria y sus propios errores. Un molde mal diseñado, una geometría no optimizada o un material elegido sin tener en cuenta el comportamiento a volúmenes mínimos pueden arruinar semanas de desarrollo. En Diker llevamos años resolviendo exactamente este tipo de proyectos, y en este artículo explicamos cómo. Además, te mostramos piezas reales de proyectos de microinyección de plástico a manos de Diker. 


El problema real de la microinyección

Cuando una pieza mide 2 mm, 5 mm o incluso 10 mm, cada décima de milímetro cuenta. Las geometrías críticas, como nervios finos, orificios de 0,2 mm o canales internos para pulverizadores tipo gas, no se pueden mecanizar con las herramientas estándar ni inyectar en cualquier máquina. El material se enfría más rápido, las tolerancias se vuelven más exigentes y cualquier error en el diseño del molde se traduce directamente en piezas defectuosas.


La mayoría de fabricantes de inyección de plástico pueden hacer piezas medianas. Pocos tienen la capacidad técnica para hacer bien lo que mide menos de 10 mm con geometrías complejas. Esa es precisamente la especialidad de Diker.


Cómo abordamos un proyecto de microinyección

Nuestro proceso cubre tres fases que gestionamos internamente, sin subcontratar ninguna de ellas.


Rediseño DFM. Partimos del 3D de la pieza final y lo rediseñamos para que sea fabricable. En esta fase intervienen un especialista en diseño de producto y moldes de inyección de termoplástico, un especialista en polímeros y un especialista en proceso de inyección. El objetivo es resolver los problemas antes de que cuesten dinero, no después de haber fabricado el molde.


Fabricación del molde. Nuestros moldes para microinyección se fabrican en acero 1.2344 templado a 50–52 HRc, con postizos del mismo acero para las zonas más críticas. El mecanizado se realiza con centros de alta precisión a partir de 10.000 rpm, fresas desde 0,6 mm, y erosión por hilo y por penetración cuando la geometría lo requiere. Para aplicaciones médicas utilizamos acero inoxidable 1.2085 con pulido industrial extrafino. El tamaño del molde y el tipo de acero se definen según el volumen de producción previsto: no es lo mismo un molde prototipo para validar 100 piezas que un molde de alta tirada para producción en serie.


Inyección en serie. Trabajamos con maquinaria eléctrica de tonelaje reducido, como la Toyo 100, la Arburg 270 U y la BOY, que permiten mayor precisión en piezas pequeñas. La presión de cierre va de 25 T a 485 T. Producimos piezas desde 0,1 g de peso y desde 2 × 2 × 2 mm de tamaño, con sistemas de automatización y dosificación de color integrados en una planta de 2.000 m² en Oiartzun, Gipuzkoa.


Piezas que hemos fabricado

La mejor forma de entender qué podemos hacer es ver lo que ya hemos hecho. Algunos ejemplos reales: taponería técnica de Ø 13,5 mm, conectores de telefonía de 9,85 mm, conectores electrónicos de 6,68 mm, tapones de jeringuilla de Ø 5,23 mm, boquillas spray con orificios de 0,2 mm, separadores de electrónica de 1,90 mm, biochips con microcanales en PS Medical para aplicaciones de diagnóstico, y clips de sujeción y palanquitas para mecanismos internos de maquinaria.


Todos estos proyectos han pasado por el mismo proceso: DFM, molde y producción. Sin salir de Diker. En el dossier técnico encontrarás fotografías reales de cada pieza con sus dimensiones medidas, las especificaciones de molde y material utilizadas en cada caso, y los detalles del proceso que hicieron posible fabricarlas. Un documento pensado para compartir con tu equipo técnico antes de tomar una decisión.


Diker, décadas de experiencia en inyección de plástico para diferentes sectores

Con más de 40 años de experiencia en inyección de plástico, Diker es un fabricante especializado en moldeo por inyección de termoplásticos con capacidad integral: oficina técnica, fabricación de moldes e inyección en serie, todo desde una planta de 2.000 m² en Oiartzun, Gipuzkoa.

A lo largo de estas cuatro décadas hemos trabajado con empresas de sectores muy distintos: alimentación, dispositivos médicos, industria en general y proyectos de microinyección de precisión. Cada sector tiene sus propias exigencias, y nuestra estructura nos permite adaptarnos a ellas sin perder el control del proceso.

Lo que no cambia de un proyecto a otro es la forma de trabajar: un equipo técnico propio, moldes fabricados internamente y producción con la misma exigencia en el primer ciclo que en el último.